W produkcji płytek drukowanych (PCB) i elektroniki poleganie wyłącznie na kontroli końcowej jest ryzykownym biznesem. Ukryte problemy, takie jak zimne luty lub zwarcia, mogą ominąć podstawowe kontrole i spowodować poważne awarie produktu po wdrożeniu. Dla producentów OEM oznacza to kosztowne wymiany, problemy z gwarancją i nadszarpniętą reputację.
W zeszłym miesiącu klient zwrócił się do nas po utracie 25 800 USD na zwroty produktów — wszystko z powodu poważnych pustek w układach BGA i wad typu Head-in-Pillow (HiP) od ich poprzedniego dostawcy. W montażu SMT o wysokiej gęstości ponad 70% wad wynika z błędów drukowania pasty lutowniczej i ukrytych połączeń lutowniczych, których standardowe kontrole wizualne całkowicie nie wykrywają.
W naszym zakładzie EMS/PCBA jakość nie jest oceniana na końcu; jest wbudowana w każdy etap procesu. Od surowych plików Gerber po końcowy działający montaż, każda płytka musi przejść 7 rygorystycznych punktów kontroli jakości przed otrzymaniem zgody na wysyłkę.
Etap 1: Kontrola przedprodukcyjna — Audyt DFM i DFA
Kontrola jakości nie zaczyna się na hali produkcyjnej — zaczyna się od twoich plików. Zanim jeszcze wytniemy stempel lub skonfigurujemy linię SMT, nasi inżynierowie przepuszczają twoje pliki Gerber, BOM i rysunki montażowe przez oprogramowanie Valor DFM, a następnie przeprowadzają manualną weryfikację.
Sprawdzamy niedopasowane pady, ryzyka związane z układem i problemy z dostępnością komponentów na wczesnym etapie. Wyłapanie tych drobnych przeoczeń na papierze zajmuje minuty; naprawa ich po rozpoczęciu produkcji kosztuje tysiące. Ta prosta kontrola pozwala nam utrzymać projekt zgodnie z harmonogramem i zapobiec kosztownym odpadom.
Etap 2: Kontrola Jakości Dostarczanych Materiałów (IQC)
Śmieci na wejściu, śmieci na wyjściu. Zła partia układów scalonych lub wypaczona płytka PCB zrujnuje całą serię produkcyjną, bez względu na to, jak dobra jest linia SMT. Dlatego każda płytka bazowa i każdy komponent są dokładnie sprawdzane w momencie, gdy trafiają do naszego magazynu.
Co weryfikujemy przed rozpoczęciem produkcji:
- Płytki PCB bazowe: Sprawdzamy grubość płytki, wagę miedzi, wykończenie powierzchni (ENIG, HASL, OSP) i odkształcenie panelu (utrzymywane poniżej 0,75%, aby płytki leżały idealnie płasko podczas montażu).
- Komponenty: Testujemy wartości pinów za pomocą mierników LCR, sprawdzamy styki pod kątem utlenienia, weryfikujemy opakowanie poziomu wrażliwości na wilgoć (MSL) i przeprowadzamy kontrolę pod kątem części podrobionych lub odnowionych.
Etap 3: Inspekcja Pastą Lutowniczą (3D SPI)
Ponad 70% wad SMT nie powstaje podczas lutowania — powstają znacznie wcześniej, na etapie drukowania pasty lutowniczej. Jeśli pasta jest zbyt gruba, zbyt cienka lub lekko przesunięta, komponenty zewrą się lub rozłączą później.
Aby to natychmiast wykryć, nasz system 3D SPI skanuje 100% zadrukowanych padów PCB w czasie rzeczywistym, zanim zostanie umieszczony jakikolwiek komponent.
Co sprawdzamy w czasie rzeczywistym:
- Objętość i wysokość pasty: Mierzymy dokładną ilość i grubość pasty lutowniczej na każdym pojedynczym padzie, aby zapobiec mostkom lutowniczym lub zimnym lutom.
- Wyrównanie i ryzyko zwarcia: Kontrolujemy footprinty o wysokiej gęstości (takie jak QFN, 0201 i 01005), aby wykryć drobne przesunięcia w wyrównaniu i potencjalne zwarcia, zanim płytki trafią na linię.
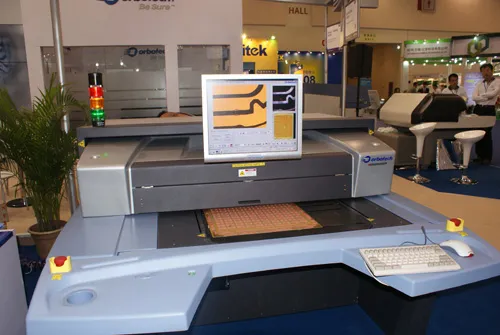
Etap 4: Automatyczna inspekcja optyczna (AOI)
Ludzkie oczy się męczą, ale kamery optyczne HD nie. Aby zapewnić, że każdy komponent znajduje się dokładnie tam, gdzie powinien, przeprowadzamy dwuetapową inspekcję AOI zarówno przed, jak i po lutowaniu reflow.
Jak przeprowadzamy inspekcję za pomocą dwuetapowej AOI
- Przed Reflow (Pre-Reflow): Weryfikujemy obecność komponentów, dokładność ich umieszczenia i polaryzację (upewniając się, że diody i kondensatory nie są odwrócone) przed wejściem płytki do pieca, gdy poprawki są nadal łatwe.
- Po Reflow (Post-Reflow): Po lutowaniu szybkie kamery HD skanują każde połączenie pod kątem wad, takich jak efekt trumny, mostki lutownicze, podniesione końcówki i niewystarczająca ilość lutowia.
Etap 5: Rentgenowska inspekcja 3D ukrytych połączeń
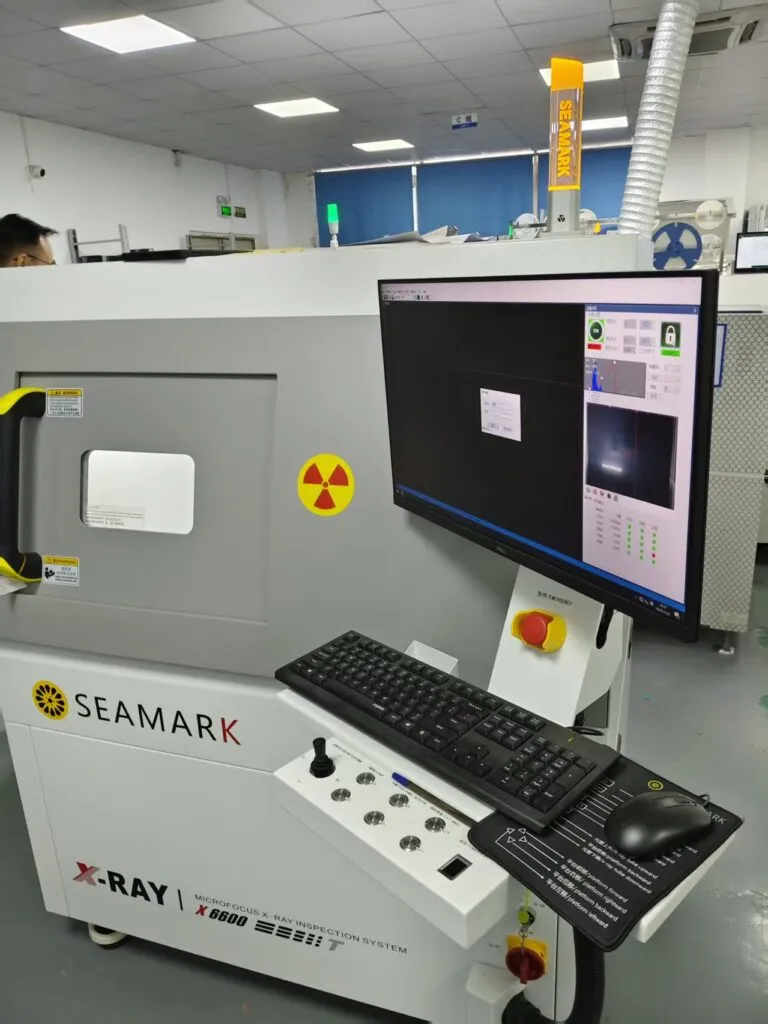
Nowoczesne układy scalone, takie jak BGA, QFN i CSP, ukrywają swoje połączenia lutownicze całkowicie pod obudową — czyniąc je niewidocznymi dla optycznych kamer AOI. Standardowe kontrole wizualne niczego nie wykryją, jeśli kulka BGA nie stopi się lub zewrze poza zasięgiem wzroku.
Nasz system rentgenowski 3D przenika przez obudowę układu, aby zbadać, co dzieje się pod spodem.
Co sprawdzamy pod układem scalonym:
- Pustki w BGA: Mierzymy procentową zawartość pęcherzyków powietrza w kulkach lutowniczych, utrzymując poziom pustek ściśle poniżej 15% dla standardowych płytek i poniżej 10% dla zastosowań o wysokiej niezawodności.
- Ukryte wady krytyczne: Skanujemy pod kątem ukrytych mostków lutowniczych, pustek w padach masy i wad Head-in-Pillow (HiP), gdzie lut przylega, ale nie łączy się — zapobiegając nagłym awariom produktu w terenie.
Etap 6: Jakość Montażu Przelotowego i Powłokowania
Nie wszystko przechodzi przez SMT. W przypadku płytek o mieszanej technologii, komponenty przelotowe (DIP) nadal wymagają precyzyjnego lutowania falowego lub ręcznego montażu. Aby zapewnić stabilność, zamykamy proces wcześnie, weryfikując pierwszą płytkę (Pierwsza Inspekcja Artykułu) przed uruchomieniem całej serii.
Co sprawdzamy podczas końcowego montażu:
- Połączenia lutownicze DIP: Sprawdzamy, czy lut prawidłowo wypełnił otwór (co najmniej 75% wypełnienia otworu) i czy piny są przycięte do odpowiedniej długości.
- Czystość i powłoka: Pozostałości topnika mogą później spowodować zwarcia. Testujemy płytkę pod kątem zanieczyszczenia jonowego, aby upewnić się, że jest całkowicie czysta, i używamy światła UV do potwierdzenia, że powłoka ochronna jest równomiernie nałożona, aby chronić przed wilgocią i kurzem.
Etap 7: Testowanie elektryczne i funkcjonalne (ICT i FCT)
Płytka może wyglądać idealnie pod kamerą, ale prawdziwe pytanie brzmi: Czy faktycznie działa po włączeniu zasilania? Ten ostatni etap zapewnia, że Twoja PCBA działa bezbłędnie w rzeczywistości, zanim ją spakujemy do wysyłki.
Jak weryfikujemy wydajność:
- Testowanie w obwodzie (ICT): Używając oprzyrządowania typu „łóżko z igieł”, testujemy poszczególne komponenty (rezystory, kondensatory) i sprawdzamy, czy nie ma ukrytych przerw lub zwarć w obwodach.
- Testowanie funkcjonalne (FCT): Symulujemy rzeczywiste środowisko pracy. Zasilimy płytkę, wgramy oprogramowanie układowe, przetestujemy porty I/O i zweryfikujemy moduły bezprzewodowe (Wi-Fi, Bluetooth), aby zagwarantować, że działa dokładnie tak, jak zaprojektowano pod obciążeniem.
Kontrola Jakości Nie Jest Opcją — To Nasz Standard.
Od analizy Gerber po końcowe pakowanie, każda płytka opuszczająca Jerico ściśle spełnia standardy IPC-A-610 Klasa 2 i Klasa 3.
Planujesz nowy układ płytki?
Wyślij nam swoje pliki Gerber i BOM już dziś, aby poprosić o Bezpłatny przegląd DFM i DFA Przed podjęciem decyzji o produkcji. Nasz zespół inżynierów pomoże Ci wcześnie zidentyfikować ukryte ryzyka i zoptymalizować koszty.